

Коленчатый вал от поковки до приёмки: восемь этапов и восемь вопросов изготовителю
2026-09-25
Два завода получают один и тот же чертёж и присылают две разные детали. Наружные размеры совпадают до десятой, вал встаёт в постель, двигатель собирается — а через две тысячи моточасов одна из машин приходит в ремонт, вторая работает дальше. Разница между ними не в чертеже и не в «аккуратности сборки». Она в восьми этапах, которых заказчик не видит и поэтому не спрашивает.
Ниже — эти восемь этапов в том порядке, в котором они действительно идут, применительно к коленчатым валам дизельных двигателей, газовых двигателей, компрессоров и распылительных насосов. У каждого этапа — один конкретный вопрос, который стоит задать изготовителю до оплаты, а не после приёмки.
Содержание
- 01. Что решается до первой стружки
- 02. Этап 1. Заготовка: почему ковка, а не что-нибудь попроще
- 03. Этап 2. Термообработка заготовки до механической обработки
- 04. Этап 3. Черновая обработка и базовые поверхности
- 05. Этап 4. Упрочнение шеек и где заканчивается закалённый слой
- 06. Этап 5. Чистовая обработка на станках с ЧПУ
- 07. Этап 6. Балансировка: что именно спрашивать
- 08. Этап 7. Контроль: координатно-измерительная машина и протокол обмера
- 09. Этап 8. Консервация, маркировка и упаковка трёхметрового вала
- 10. Где заканчиваются наши возможности: три метра и две тонны
- 11. Вопросы, которые задают до размещения заказа
- 12. Ответы на частые вопросы
Что решается до первой стружки
Чертёж фиксирует геометрию — и почти никогда не фиксирует технологию. В нём записаны диаметры шеек, длина, межцентровые расстояния, радиусы галтелей. В нём нет ни способа получения заготовки, ни режима термообработки, ни того, на какой базе деталь будет обрабатываться. Всё это остаётся на усмотрение исполнителя, и именно здесь два завода расходятся.
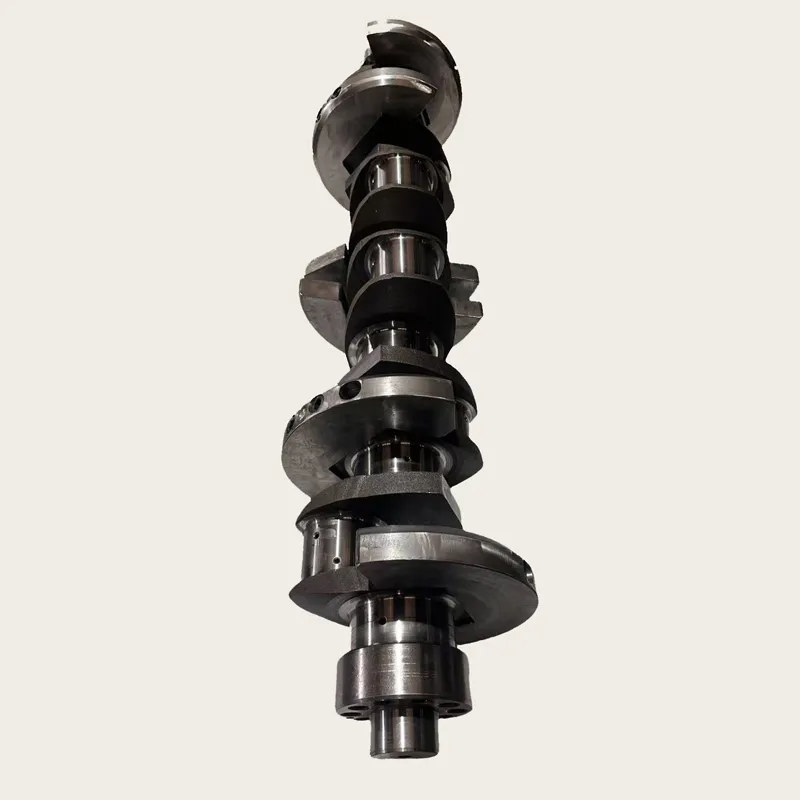
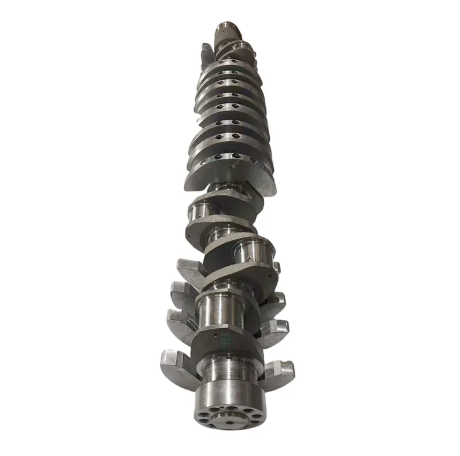
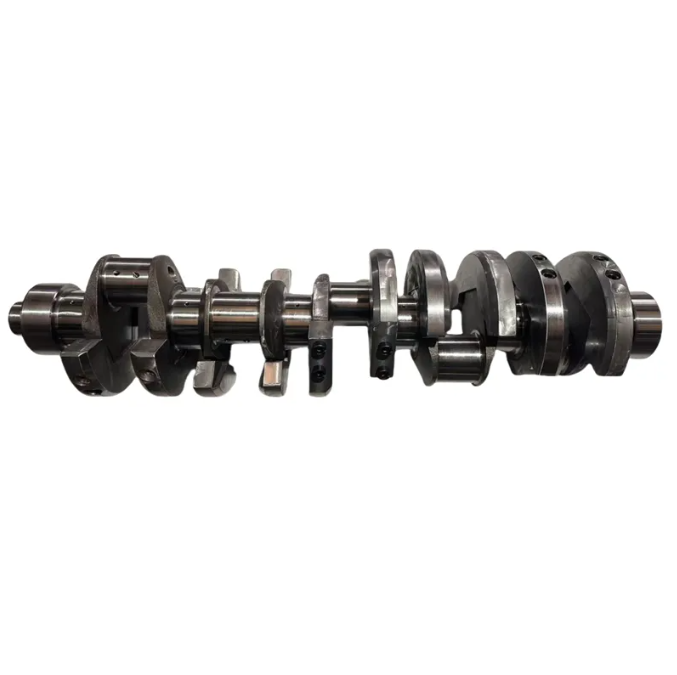
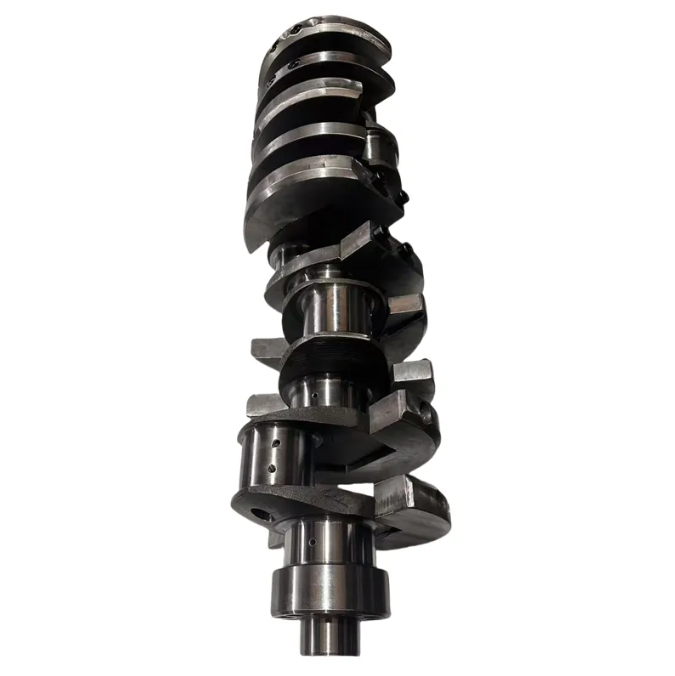
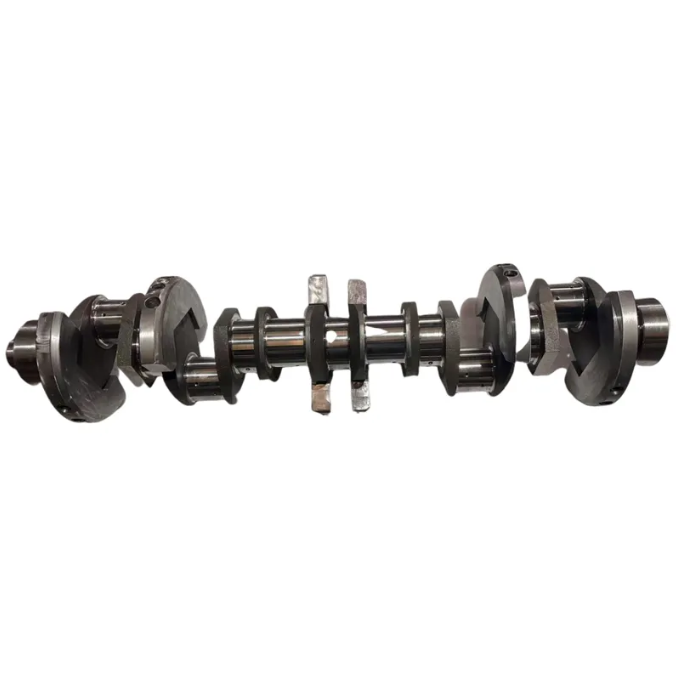
На том, как устроен коленчатый вал и какие нагрузки он несёт, полезно остановиться отдельно: вал работает на изгиб с кручением, и усталостная трещина почти всегда начинается не в середине шейки, а в переходе — там, где форма меняется резко. Эти переходы чертежом задаются, а вот их состояние после обработки — уже нет.
У ООО «Нэйцзян Шуньюаньбо Производство Электромеханического Оборудования» ключевые технологические и производственные сотрудники имеют более двадцати лет опыта работы с коленчатыми валами; система менеджмента качества сертифицирована по ISO9001; это база, но её недостаточно: дальше всё решают конкретные режимы. Оговорка: сертификат системы качества подтверждает, что процессы описаны и исполняются, — он не заменяет протокол обмера конкретной детали.
Этап 1. Заготовка: почему ковка, а не что-нибудь попроще
Заготовка коленчатого вала производится ковкой из легированной конструкционной стали. Причина простая: при ковке волокна металла вытягиваются вдоль будущего вала и огибают щёки, а не перерезаются, как при обработке из сортового проката. Там, где волокно не перерезано, усталостная трещина идёт медленнее.
Вопрос к изготовителю: есть ли документ на материал заготовки с указанием марки и номера плавки. Без него «легированная сталь» — это обещание, а не данные. Для крупных позиций вопрос весомее: для коленчатого вала 20V массой 750 кг заготовка — уже серьёзная поковка, и сплошность её центральной зоны проверяют, а не предполагают.
Этап 2. Термообработка заготовки до механической обработки
После ковки в заготовке остаются внутренние напряжения. Если сразу вести чистовую обработку, то при снятии части металла равновесие нарушается, и вал «ведёт»: геометрия в станке верная, через сутки на плите — уже нет. Поэтому заготовку сначала термообрабатывают — снимают напряжения и выравнивают структуру, — и только потом начинают снимать основной объём металла.
Вопрос: выполнялась ли термообработка заготовки как отдельная операция с записью режима. Ответ «входит в процесс» означает, что её, скорее всего, не было. Обратите внимание: пропущенная здесь операция не проявится ни на приёмке, ни на первом пуске. Она проявится через ремонтный цикл.
Этап 3. Черновая обработка и базовые поверхности
На черновой операции определяется база — те поверхности, от которых дальше отмеряются все остальные. Если на середине маршрута деталь переставляют на другой станок без сохранения базы, погрешность перехода суммируется с допуском и выходит за поле допуска незаметно, без внешних признаков.
Вопрос: обрабатывается ли вал на одной базе по всему маршруту, или он переставляется между участками. У валов серии MTU 396 и валов Камминз K38 длина большая, и цена ошибки в базе выше, чем на коротких насосных валах: на трёх метрах небольшой уход видно сразу по биению.
Этап 4. Упрочнение шеек и где заканчивается закалённый слой
Поверхность шеек подвергается высокочастотной закалке — это повышает твёрдость, снижает трение и износ в паре с вкладышем. На вале 10V точность обработки шеек достигает микронного уровня, и упрочнение — то, что удерживает этот уровень в работе, а не только в протоколе.
Оговорка, которой часто пренебрегают: закалка хороша на шейке, но галтель — концентратор напряжений. Закалённый слой, оборванный на переходе без контроля, создаёт границу раздела, по которой трещина идёт охотнее, чем по однородному металлу. Поэтому спрашивать нужно не «закалили ли шейки», а «обработана ли галтель и как контролируется переход упрочнённого слоя».
Вопрос: глубина упрочнённого слоя и твёрдость поверхности с указанием метода измерения. Две детали с одинаковой твёрдостью по паспорту могут иметь разную глубину слоя — и разный ресурс.
Этап 5. Чистовая обработка на станках с ЧПУ
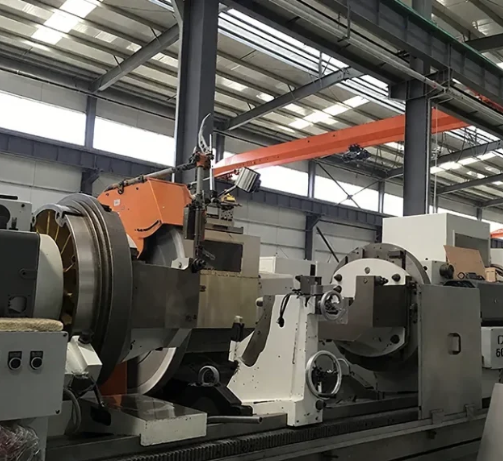
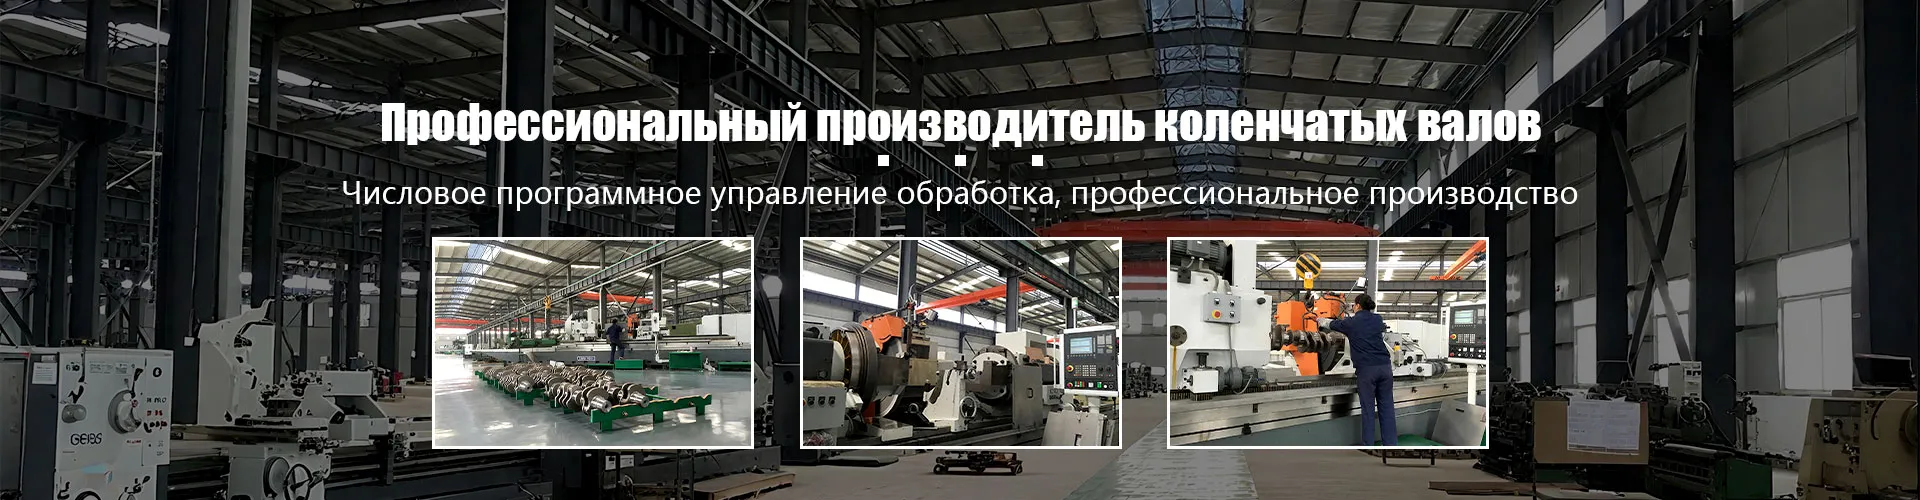
В ключевых производственных процессах компании используются станки с ЧПУ. Для коленчатого вала это не вопрос моды: программа держит постоянными режимы на партии, а не на одной детали. Когда через год заказывают повтор, станок повторяет движения, а не «напоминание мастера».
Вопрос: какая шероховатость шеек достигнута и какой допуск посадки выдержан. Ещё один вопрос — об овальности и конусности шейки: круг на чертеже — это допуск формы, а не её фактическое отсутствие.
Этап 6. Балансировка: что именно спрашивать
Оптимизированная конструкция балансировки снижает вибрацию и шум — на двадцатицилиндровом вале это не комфорт, а условие выживания подшипников. Но «вал отбалансирован» — фраза без содержания. Есть класс точности балансировки, есть остаточный дисбаланс, есть способ коррекции.
Вопросы три: по какому классу точности выполнена балансировка; каков допустимый остаточный дисбаланс в принятых единицах; где размещены корректирующие массы или отверстия и остаётся ли возможность повторной коррекции. Оговорка: снять металл с уже отбалансированного вала при ремонте — значит фактически отменить балансировку. Если вал потом будут перешлифовывать, это нужно обсудить заранее.
Этап 7. Контроль: координатно-измерительная машина и протокол обмера
Компания располагает контрольно-измерительным оборудованием, включая координатно-измерительные машины. КИМ меряет то, что микрометром не возьмёшь: взаимное расположение осей, фазировку кривошипов, биение по всей длине.
Вопрос: получит ли заказчик протокол обмера вместе с валом, и что именно в нём записано. Протокол — это не бюрократия, а единственный документ, по которому через год можно понять, что именно пришло. О том, как читать такой документ и какие пункты в нём обязательны, — в материале о ключевых параметрах вала.
Этап 8. Консервация, маркировка и упаковка трёхметрового вала
Вал приехал чистым, геометрия точной — и через две недели хранения на складе ушёл в ремонт по состоянию шеек. Это не редкость: транспортная консервация и упаковка относятся к технологии не меньше, чем закалка.
- Сколько точек опоры у вала в ящике и приходится ли вес на шейки.
- Есть ли влагопоглотитель и закрыта ли упаковка от конденсата при перепаде температур.
- Нанесена ли маркировка, позволяющая идентифицировать партию и номер детали.
- В каком положении разрешено хранение: горизонтально на опорах или как-то ещё.
Оговорка: хранить длинный вал «на чём придётся» нельзя — он изгибается под собственным весом, а потом эта кривизна уходит в биение. Минимум две точки опоры, вал не на шейках.
Где заканчиваются наши возможности: три метра и две тонны
Компания принимает заказы на изготовление коленчатых валов всех типов длиной до 3 метров и массой менее 2 тонн. Это не маркетинговая формулировка, а граница оборудования, и её стоит проверить первой — до обсуждения цены.
| Позиция каталога | Длина | Масса | Комментарий |
|---|---|---|---|
| Коленчатый вал дизельного/газового двигателя 20V | 2763 мм | 750 кг | Почти упирается в ограничение по длине; всё ещё внутри возможностей |
| Коленчатый вал дизельного/газового двигателя 12V | 1763 мм | около 415 кг | Умеренные размеры, шире совместимость с оборудованием |
| Коленчатый вал дизельного/газового двигателя 10V | 1513 мм | около 405 кг | Шейки — микронная точность, высокочастотная закалка |
| Коленчатый вал распылительного насоса, 5 кривошипов | 1045 мм | 213 кг | Пять плунжеров, больший расход и покрытие |
| Коленчатый вал распылительного насоса, 3 кривошипа | 683 мм | около 50 кг | Трёхплунжерные насосы, сельхозтехника и распыление |
Если ваш вал длиннее трёх метров или тяжелее двух тонн, мы честно скажем, что это не наш заказ, — и подскажем, куда идти дальше: страница контактов. Попытка «впихнуть» деталь за границу оборудования обычно заканчивается предложением подождать полгода.
Вопросы, которые задают до размещения заказа
- Документ на материал заготовки с маркой и номером плавки.
- Термообработка заготовки: была ли, с записью режима.
- База обработки: одна на весь маршрут или с перестановками.
- Упрочнение шеек: глубина слоя, твёрдость, как обработана галтель.
- Шероховатость и допуски посадок шеек.
- Класс точности балансировки и допустимый остаточный дисбаланс.
- Протокол обмера: получит ли его заказчик вместе с деталью.
- Упаковка: сколько опор, чем защищены шейки, как хранить.
Эти восемь пунктов занимают одну страницу переписки. Они же снимают почти все вопросы на приёмке — именно потому, что до стружки договориться дешевле, чем после.
Ответы на частые вопросы
Можно ли изготовить вал по образцу, если чертежа нет?
Да. Компания выполняет обмер, проектирование и изготовление по предоставленному клиентом образцу. Подробнее об этой схеме — в материале об изготовлении по чертежам и образцам. Единственное, что стоит понимать: по образцу мы воспроизводим сохранившуюся геометрию, а не исходную по проекту, — если узел уже ремонтировался, это будет повтор состояния, а не возврат к оригиналу.
Что быстрее: чертёж или образец?
Полный чертёж быстрее — его не нужно обмерять. Образец требует трёхмерного обмера и инженерной проработки до запуска в производство, и это время стоит предусмотреть в графике, а не надеяться, что оно совместится со сроком поставки.
Нужен ли протокол обмера, если у завода уже есть ISO9001?
Нужен, и это разные вещи. Сертификат подтверждает, что процессы на предприятии описаны и выполняются. Протокол описывает конкретную деталь конкретной партии. При рекламации работает только второй.
Восстанавливаете ли вы старые валы?
Наша специализация — производство новых коленчатых валов; по вопросам восстановления конкретной детали корректнее уточнить отдельно через контакты, потому что такие работы зависят от состояния изделия, а не от нашего желания. О том, чем заканчивается эксплуатация вала с критическим износом, — в отдельном материале.
Если вы готовите заказ и не уверены, достаточно ли данных в запросе, пришлите то, что есть — чертёж, образец или посадочные размеры. Вернём список того, чего не хватает для расчёта, без обязательств с вашей стороны.